
Sinterovani blokovi proizvedeni u procesu mlaznog sinteriranja koncentrata olova i olovnog{0}}mješovitog koncentrata cinka razbijaju se višestepenim procesom drobljenja. Nakon prve dvije faze drobljenja, dio kvalificiranih vruće sinteriranih blokova direktno se šalje u visoku peć, a većina preostalih kvalifikovanih sinteriranih blokova i materijala ispod sita se razbijaju u posljednje dvije faze kako bi se dobio povratni materijal koji zadovoljava zahtjeve određene veličine čestica.
Posljednjih godina, u procesu proizvodnje željeza, kako bi se poboljšala reducibilnost visoke peći i spriječila segregacija čestica, te ojačala proizvodnja, postavljaju se određeni zahtjevi za veličinom čestica sinterovanog bloka koji ulazi u visoku peć, pa je tako usvojen i više-proces drobljenja. Prva tvornica za sinteriranje Oita, koja je novoizgrađena i puštena u rad u Japanu 1972. godine, zahtijeva da veličina sinterovanog bloka u visokoj peći ne prelazi 35 mm, i usvaja trostepeni proces drobljenja, a efektivna površina sinteriranja mašine za sinteriranje je 5×80 metara 2.mineralne veličinemogu dobro kontrolisati kvalificiranu veličinu bloka, tako da se koriste u drugoj fazi drobljenja.
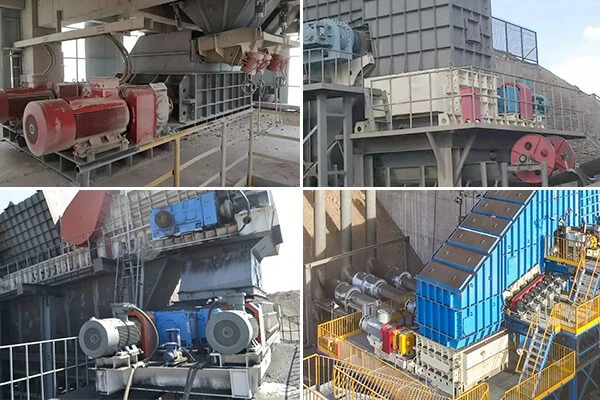
Moderne velike-rafinerije zahtijevaju kontinuiranu proizvodnju sistema za sinteriranje. Temperatura sinterovanog bloka u mineralnim dizajzerima može doseći 650~750 stepeni, a uslovi rada su izuzetno teški. Zbog visoke temperature sinterovanog bloka i abrazivnog svojstva, zupčasta ploča drobilice je vrlo laka za habanje, što ozbiljno utiče na normalan rad drobilice. Stoga je potrebno tražiti vrstu materijala sa visokom otpornošću na habanje na visokotemperaturni sinterirani blok, kako bi se produžio vijek trajanja zubne ploče drobilice; S druge strane, također je potrebno koristiti odvojivu strukturu za spajanje zubne ploče kako bi se prilagodila da se ploča zuba može lako utovariti i istovariti i zamijeniti. Kako bi se osigurao normalan rad ležajeva, također treba uložiti napore da se smanji ili eliminira utjecaj vrućih materijala na ležajeve. Pošto drobilica radi sa udarnim i strmim vibracijama, fluktuacija momenta je veoma velika, tako da je spoljašnje dinamičko opterećenje zupčastog valjka značajno povećano, pa je potrebno dodati kariku u sistem koja može efikasno da ublaži udar strme vibracije. U procesu proizvodnje sinterovanja neizbježno je da strane materije uđu u drobilicu. Da bi se smanjio kvar "valjka", od merača minerala se traži da imaju veći "kapacitet stranih materija". I kako bi se spriječio kvar "valjka" uzrokovan jakim preopterećenjem snage uzrokovanom opasnošću. Naši veliki uređaji za mjerenje minerala vruće sinteriranih blokova dizajnirani za naše kupce rafinerije u Shandongu bili su relativno uspješni u rješavanju navedenih problema i dokazani su dugogodišnjom praksom proizvodnje i rada u postrojenju.
Glavna mjera za poboljšanje otpornosti na habanje zubne ploče je povećanje tvrdoće zubne ploče. Stoga je potreban materijal koji i dalje ima određenu "crvenu tvrdoću" pod radnim uslovima od 650~700 stepeni. Austenitni čelik sa visokim sadržajem mangana je vrsta materijala sa visokim stepenom otpornosti na habanje, koji će brzo dovesti do radnog očvršćavanja pod uslovima udara i visokog pritiska. Međutim, nakon što se ovaj materijal ojača vodom, a zatim ponovo zagrije na 550~750 stupnjeva, karbid otopljen u austenitu se ponovo taloži, a žilavost i plastičnost čelika se naglo smanjuju, što rezultira tvrdom i krhkom pojavom. Budući da je krom jak element koji formira karbid, očekuje se da će dodavanje odgovarajuće količine kroma čeliku s visokim sadržajem mangana dodatno poboljšati njegovu "crvenu tvrdoću". Krom-mangan amonijak austenitni čelik je visokotemperaturni anti-oksidacioni čelik, nakon tretmana čvrstim rastvorom ima mehanička svojstva na visokim temperaturama, ali pod djelovanjem visoke temperature dugo vremena, zbog taloženja "druge faze" i termičkog krtljenja, posebno u rasponu od 800 ~ 900 stepeni je najintenzivnije. Radna temperatura zupčaste valjkaste drobilice je 650~700 stepeni, a mi kontrolišemo sadržaj hroma i silicijuma u materijalu kao donju granicu, kako bismo očekivali da ima i tendenciju starenja tvrdog i lomljivog i da zadrži odgovarajuću žilavost. U potpunosti iskoristite krhkost materijala zubne ploče od starenja u radnim uvjetima zubne rolne kako biste poboljšali otpornost na habanje termičkog materijala, pa biramo dvije vrste materijala. Nakon dvije godine upotrebe u proizvodnji učinak je dobar, prosječna brzina habanja zubaca drobilice ne prelazi 1 (mm/mjesec). Zupčasti valjak se sastoji od osmostranog-tijela valjka i odvojive zubne ploče. · Zupčasta ploča za gnječenje i tijelo valjka su povezani vijcima. Vijci i matice su napravljeni od nisko-ugljičnog hroma-molibden perlitnog čelika kako bi se spriječilo popuštanje veze zbog opuštanja naprezanja. Da bi se kompenzirala termička deformacija, vijčanom spoju se dodaje opruga.
S obzirom na karakteristike opterećenja velikog momenta inercije kao što su mineralni kalibri, i pouzdane zahtjeve dinamičke zaštite od preopterećenja, moment{0}}ograničavajuća hidraulička spojnica treba da ima vanjske karakteristike punog-pada, odnosno desni dio kritične tačke treba da bude strm, lijevi dio kritične tačke prema maloj brzini, odnos tačke se približava i vrijednost nagiba se mijenja na vrijednost nagiba kočnice. ocijenjena poen. Da bi se u osnovi postigla ova vanjska karakteristika, mogu se koristiti kružni parametri momenta{3}}ograničavajućih hidrauličnih spojnica. Za opseg snage merača minerala koji zahteva velika-mašina za sinterovanje koja se trenutno koristi, zatvorena samohlađena struktura od aluminijumske legure se može koristiti za hidrauličnu spojnicu, koja je pogodnija za karakteristike jednodelne-proizvodnje, jednostavna i pouzdana.